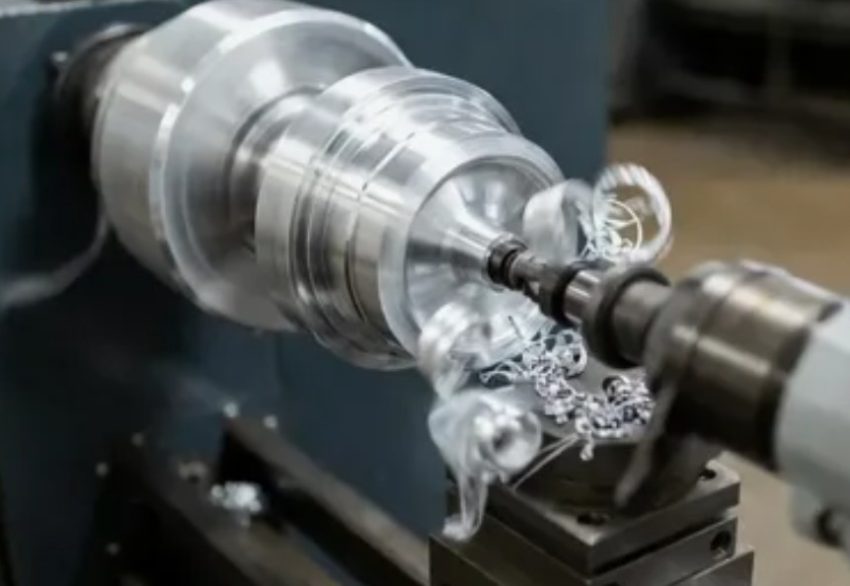
Токарная обработка алюминия: почему легкий металл требует особого подхода
Алюминий давно перестал быть экзотикой в машиностроении и приборостроении. Его сплавы окружают нас повсюду: от корпусов смартфонов до деталей самолетов. Однако работа с этим капризным материалом на токарных станках имеет свои тонкости, которые часто недооценивают начинающие специалисты. Современная токарная обработка алюминия требует не только правильного выбора режущего инструмента, но и понимания физических свойств металла. Температурный режим, скорость подачи, угол заточки резца — все это влияет на качество готовой детали и срок службы оборудования.
Характер металла
Алюминиевые заготовки ведут себя совершенно иначе, чем стальные. Мягкость и пластичность создают риск образования наростов на режущей кромке. Стружка налипает, забивает канавки, портит поверхность детали.
Интересный факт: алюминий обладает теплопроводностью в четыре раза выше, чем у стали. Это означает, что тепло от резания быстро отводится в заготовку и стружку, а не накапливается в зоне обработки.
При точении необходимо учитывать склонность материала к размазыванию. Острые кромки инструмента — обязательное условие. Тупой резец не режет, а давит, деформируя поверхностный слой. Результат — шероховатость, отклонения от геометрии, брак.
Выбор режимов
Опытные токари знают: со сплавами из алюминия можно работать на высоких оборотах. Скорость резания достигает 300-400 метров в минуту, что в разы превышает параметры для черных металлов. Производительность возрастает кратно.
При этом глубина резания может быть значительной. Материал не сопротивляется так упорно, как легированная сталь. Однако есть нюанс: чрезмерная подача приводит к вибрациям и потере точности размеров.
Инструментальное решение
Для механической обработки алюминиевых деталей применяют специализированные пластины и резцы:
- Твердосплавные вставки с полированной передней поверхностью минимизируют налипание стружки
- Геометрия с большими передними углами (до 20 градусов) обеспечивает легкое резание
- Покрытия на основе алмазоподобных структур продлевают ресурс режущей кромки
- Специальные стружколомы формируют компактную спиральную стружку вместо длинной ленты
Любопытная деталь: при обработке чистого алюминия без смазочно-охлаждающей жидкости качество поверхности может быть даже выше, чем с СОЖ. Жидкость иногда способствует налипанию стружки на инструмент.
Практические тонкости
Токарная обработка сплавов легких металлов требует внимания к деталям. Закрепление заготовки должно быть надежным, но без чрезмерного усилия — алюминий легко деформируется. Тонкостенные детали особенно капризны: их ведет от нагрева и давления резца.
Стружкоудаление — отдельная тема. Длинная вязкая стружка наматывается на шпиндель, цепляется за суппорт, создает опасность травмирования оператора. Правильная геометрия инструмента решает проблему, ломая стружку на короткие фрагменты.
Точение алюминиевых заготовок открывает широкие возможности для создания сложных деталей с минимальными затратами времени. Главное — понимать особенности материала и не пытаться применять к нему универсальные подходы, разработанные для стали. Индивидуальный подход дает превосходные результаты.